Novo

Forum kao aplikacija na telefonu

Dodajte forum na početni ekran i koristite ga kao aplikaciju, sa menijem na dnu ekrana.

Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05)

Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 18.05.2020. u 10:18 · pre 79 meseci #1
Da ne otvaram novu temu.
Šta bi bila preporuka za nabavku drugog štampača? Za sada imam Wanhao DS4 koji mi je neko vreme skupljao prašinu ali sam ga aktivirao u zadnje vreme i radim za sebe za elektroniku koju sklapam.
Za sada mi radi ABS zadovoljavajuće. To mu je gornja granica i ništa sa većim temperaturama ne može.
Znači nešto što bi mi i u budućnosti trebalo da radi sa nekim " toplijim " filamentom. Gledam u Voxellab-u Creality ender 5 pro, Wanhao D6 plus i Prusa i3 MK3S. Da pravim ja svoj nemam vremena. Jedna od opcija je i kupnja " pravljenog " ili kit za sklapanje Prusa i3 MK3S.
Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 18.05.2020. u 10:40 · pre 79 meseci #2
Citat:
mnn: Da ne otvaram novu temu.


sto?
bolje da si otvorio novu ali...


Citat:
mnn:
Šta bi bila preporuka za nabavku drugog štampača?

sta oces sa njim da radis? i dalje je u srednje visoj klasi najbolji odnos cena/kvalitet prusa i3 mk3, a u nizoj klasi je po meni ender5+pro najbolji odnos cena kvalitet

Citat:
mnn:radim za sebe za elektroniku koju sklapam.


baziranu na cemu?
ako se baziras na marlinu nemoj da gubis vreme
ako pravis from scratch tek nemoj da gubis vreme

imas trenutno 3 projekta koji se isplate
1. reprapfirmware (koristi arm32 od microchipa SAM...) i trenutno je najbolji i najkompletniji firmware za 3d stampace, podrziva kondicioni g-code, real time mogu da se menjaju svi parametri etc etc... bukvalno najbolje sto imas danas u ponudi

2. smoothieware, fali mu brdo stvari ali je mega stabilan i precizan i ubedljivo najbolji source out there

3. klipper, bleeding edge, beta, ali najbolji sa samogradnju i budzenje elektronike

sve ostalo realno zaboravi

Citat:
mnn:
Za sada mi radi ABS zadovoljavajuće. To mu je gornja granica i ništa sa većim temperaturama ne može.


to znaci mozes da radis TPU, PLA, PETG, ABS, HIPS ... sta te drugo zanima? PC i PA zahtevaju heated chamber na 70C sto je ozbiljan tehnicki poduhvat jer moras vodeno da hladis sve i motore i hotend + moras da dovedes spoljni vazduh za part cooling fan, PEEK i PEAK zahtevaju 100+ C chamber i specificne glave ... ti materijali kostaju do soma evra kilo tako da ne verujem da te preterano zanimaju ... nista od toga nema veze sa elektronikom, treba ti bolji hotend (na primer mosquito) i TC ili PT100 ili sliceengineering ntc koji ide do 500C, treba ti njihova boron nitrid pasta ... treba ti nano glue (koji isto kosta ko otrov, i pitaj me kako ces tu hemiju da uvezes u srbiju) .. tako da ne vidim sta ti je problem sa "gornjom granicom" ?

Citat:
mnn:
Znači nešto što bi mi i u budućnosti trebalo da radi sa nekim " toplijim " filamentom. Gledam u Voxellab-u Creality ender 5 pro, Wanhao D6 plus i Prusa i3 MK3S. Da pravim ja svoj nemam vremena. Jedna od opcija je i kupnja " pravljenog " ili kit za sklapanje Prusa i3 MK3S.


opet je pitanje sta oces

- topliji filament? koji, zasto? nijeda od printera u sub 1000eur klasi ne moze da radi te toplije filamente ok, nije problem hotend, ti i u obican e3dv6 ili microswiss gurnes jaci grejac i teras ga na 450C (evo ja teram par komada) problem je sto je warping kod tih materijala "f.me sideways and ask me if I'm happy" .. znaci treba ti nano lepak i heated chamber, i to ne "zatvoren chamber koji se greje od bed-a kao za ABS" vec ono 70-150C heated chamber gde se topi izolacija na zicama, motori ne rade, heatbreak ne moze da se ohladi ispod Tg plastike etc etc .. obican PC kida staklo u 50C heated chamber, znaci pustis kocku 6x6 cm i na drugom trecem cm visine cujes prasak, pogledas staklo se slomilo na 5-6 delova, i to ono 6mm staklo, ne ovo 4mm tanano

- koja ti velicina treba, jedno je ako oces po metra x po metra drugo je ako ti 20x20 cm radi posao

prusa ti je od srednje klase najbolji odnos cena kvalitet, ogroman community, lepo radi... ender5pro ti je najbolji printer po meni u nizoj klasi, wanhao je uzas i treba izbegavati ...

"nemas vremena da pravis svoj" .. vidi, ako ce da budzis ove printere BRZE ces napraviti svoj!!!! uzmi u obzir da **svi** kineski printeri imaju za pocetak krte aluminijumske zice samo presvucene bakrom, znaci bilo sta ako ces da radis mora prezicis celu masinu, svi dolaze sa .!. mk8/mk9/mk10 kineskim extruderima koje ono kad ti stigne masina kantiras i kupujes novo, kaisevi su im isto njesra znaci kupujes gates, ovi roleri rade ok par meseci pa se portose, pa ti lakse kupis linearne sine nego menjas tockice... svi teraju preistorisku 8bitnu elektroniku sa manjkom resursa ... znaci na kraju dana kupio si profile aluminijumske i to je to ... kupis alu profile na KP za manje pare jbg i sastavis sam, covek ti sve isece na meru... ako kupujes, kupujes da koristis tako kako je sa nekim "sitnim" upgradeima (dodas bolje dugme, ovde ojacanje, tamo guide za filament...) ali neka ozbiljna prepravka se ne isplati od originalnog printera ti ostane samo frame a taj frame te limitira, bolje onda osmislis sam i napravis od pocetka svoj frame


Potpis
arhimed
http://www.mysql.rs/ | http://elco.crsndoo.com/
Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 18.05.2020. u 11:18 · pre 79 meseci #3
Prvo, Bogdane drago mi je da si tu. Nije te bilo dugo vremena.
Drugo, hvala ti na iscrpnom odgovoru.
Oko temperature bio sam neprecizan. Treba mi nešto da može da radi do 260-270 C. Veličina bi bila do 300x300x200. Za ovu prusu me strah da mi xy 250 x 210 nekad ne be bila mala.
Šta bi radio? Razni profili, nosači, zupčanici, kućišta ili sklopovi...
Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 18.05.2020. u 12:14 · pre 79 meseci #4
Citat:
mnn: Prvo, Bogdane drago mi je da si tu. Nije te bilo dugo vremena.

tu sam ja nego sam zaboden nekim renoviranjem pa nemam slobodnog vremena da "pitam gluposti" a niko nije pisao po forumu nista sto je moj fah tako da nisam imao sta da doprinesem


Citat:
mnn:
Oko temperature bio sam neprecizan. Treba mi nešto da može da radi do 260-270 C.


mora budes jos precizniji - ZASTO!?! sta ces da stampas 260-270C ?

to mozes na svom trenutnom stampacu bez ikakvih problema sa par desetina evra upgrade-a max.
- 40W grejac bez problema dize na 300C
- PT100 ili neki kvalitetniji NTC koji trpi do 300C, ako nemas imam ja original 204-GT koji ide do 350C dacu ti
- prepravis limite u firmware-u da te pusti da ides na te temperature


Citat:
mnn:
Veličina bi bila do 300x300x200. Za ovu prusu me strah da mi xy 250 x 210 nekad ne be bila mala.
Šta bi radio? Razni profili, nosači, zupčanici, kućišta ili sklopovi...


vidi ovako
30cm duzina mozes da zaboravis osim PETG i PLA u varijanti bez skupog zatvorenog vruceg sistema. postoje fore kako mozes da otstampas te velicine sa obicnim enclosure-om ali to je samo "prividno" zato sto taj deo koji otstampas ima ugradjen stres koji ce kad tad da se vidi, na primer uradis kutiju od ABS-a, veliku, stavis na policu, i posle 3 meseca kutija se raspadne na 3 dela, explodira i skoci sa police!!!! (Desavalo mi se mnogo puta) ... ili samo naprsne i rascveta se .. manje kutije do 15x15cm moze ali ti je za elektroniku mnogo bolje da koristis HIPS nego ABS ili ASA ako kutija mora napolje. Inace u 99.999% slucajeva PETG i PLA rade posao za kutije a to stampas ssve sa ispod 250C.

profili? profile kupis sto bi ih stampao? rajan metali, imas profile kakve oces od aluminijuma, metali online, kupujem prodajem ... suvise je skupo da stampas bilo kakve profile

zupcanici, vidi matori, ja radim sa nozlama .2mm i to ti je neki max da mozes da uradis zupcanik koji ima smisla i to je keetah lastina realno, a komplikacije stampe sa .2mm su mega ultra turbo, jeftinije kupis gotov zupcanik / izrezes na cnc-u (sam ili negde za pare), stampanje zupcanika na 3d printeru ... nije to ta tehnologija .. a kucista, sta fali PLA-u ? za kucista je super, ili ako neces PLA onda PETG ?

velicina beda je ozbiljna zajebancija, sta je fora, ako ides na ove prusa like stampace de se bed seta po Y 300x300 je tesko parce koje mora se mrda tamo amo, to znaci ringing, to znaci milion problema, to znaci sporo ... taj prusa 250x210 ili 225x225 format je otprilike max koji ima smisla za takav stampac, sve preko toga krece da bude mega dr...nje ... i sad em sporo radis i male delove zbog tezine beda em koja ti je poenta velikog beda kada ti treba mesec dana da ga otstampas tolikog i onda za te velicine mora ides na darwin like stampace (kao sto je ender5) gde bed ide gore dole, tu vec nije problem sto se bed pomera sporo ali ti XY pokret radi brzo i mozes da "popunis" bed .. ali sada da bi ustedeli tu imas bowden varijantu i glava je ultra light ali stampas kroz trubu, zbog trube mozes da zaboravis na gumu ali PLA radi do jaja .. konverzija na direct drive je ok ali jbg kosta .. kosta .. kosta ..

Potpis
arhimed
http://www.mysql.rs/ | http://elco.crsndoo.com/
Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 18.05.2020. u 15:48 · pre 79 meseci #5
Uh, slab sam ja materijalima.
Sad si mi ulio i nesigurnost u sistem u kom se bed preće po nekoj osi x ili y. Može li to biti problematično kod uzanih i visokih predmeta. Sada radim jedan nosač sa ABS -om koji je 15x15x145 i ispada ravan. Naravno uradio sam ih već tridesetak. Da li bi tu bio problem kod "ljuljanja" podloge po jednoj osi?
Probao sam danas još jednom ABS+ na 243 C i nakon nekog vremena zaglavi filament, pretpostavljam da mu je niska temperatura. Mogu li ja poterati moj wanhao na recimo 250 na 24 časa? Naravno da bude bezbedno. Probao sam tu temperaturu za "odgušenje" nozle?
Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 18.05.2020. u 16:05 · pre 79 meseci #6
Ja sam stampao ABS slicnih dimenzija na fabrickom Ender 3 na 230/80 bez ikakvih problema (osim prvog sloja tj. bed leveling-a, ali to je druga prica, reseno automatski). Kad sam kupovao gledao neke testove Ender 3 vs 5, nikakve tu razlike nije bilo u kvalitetu stampe i pored razlike u konstrukciji.
Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 18.05.2020. u 16:22 · pre 79 meseci #7
Citat:
mnn: Uh, slab sam ja materijalima.

pitaj sta te zanima :D

Citat:
mnn:
Sad si mi ulio i nesigurnost u sistem u kom se bed preće po nekoj osi x ili y. Može li to biti problematično kod uzanih i visokih predmeta.


ne. problem gde se bed seta po Y osi je u tome sto je bed tezak.
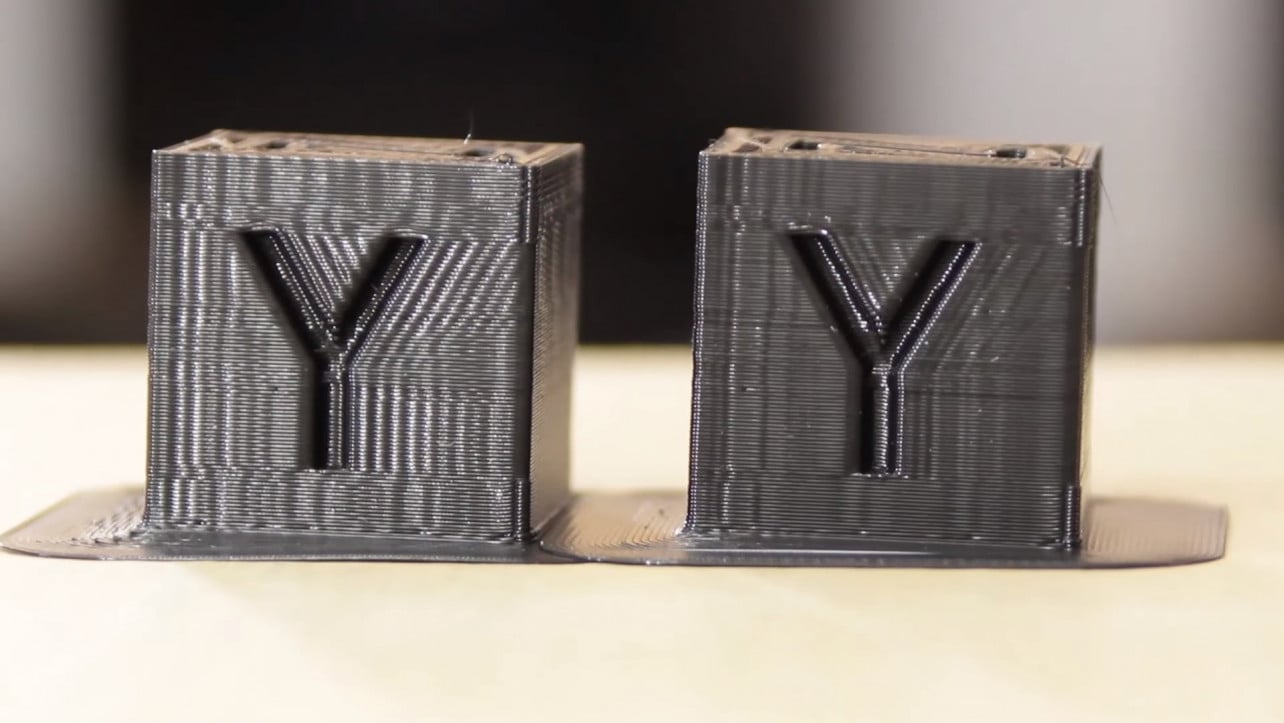
kada imas promenu brzine kretanja moras da imas jako nisko ubrzanje/usporenje (acceleration) i jako male brzine kroz ugao brzine (jerk) inace imas artefakte po printu (ghosting) zbog toga sto cela stvar vibrira, i to je u "najboljem sluacaju", u najgorem slucaju se sve raspadne i razleti :D. ma koliko stavis jak motor za Y on kada naglo menja brzinu (ili u najgorem slucaju i smer) kretanja cele kontrapcije ceo sistem se napregne, kaisevi malo rastegnu, aluminijum malo savije i onda to vibrira malo dok se ne vrati u normalu i to se vidi kao ghosting problem. Da bi izbegao ghosting moras da imas ubrzanje/usporenje i prolaz kroz uglove jako jako spore sto u prevodu znaci sporo stampanje ... ti mozes u slajseru da namestis 100mm/sec brzinu stampe ali zbog limita sporog ubrzanja i malog jerk-a tebi brzina najcesce ne prelazi 10mm/sec


Citat:
mnn:
Sada radim jedan nosač sa ABS -om koji je 15x15x145 i ispada ravan. Naravno uradio sam ih već tridesetak. Da li bi tu bio problem kod "ljuljanja" podloge po jednoj osi?


ne, nema veze ljuljanje po jednoj osi. sta ti je koja dimenzija? ako ga radis 1.5x1.5cm u XY i 145 po visini to uspeva zato sto je osnova mala, tu mozes da imas problem da za mesec dana on uzme i "pukne" na par mesta po spoju slojeva ali za tako mali presek najverovatnije nece.
problem je ako uzmes i bacis to na bed i stampas tih 14.5cm po X ili Y onda bi ti se digli krajevi, cak i ako bi uspeo nekako da ih zagrejes deo bi se iskrivio posle nekog vremena .. "warping" ne pravi problem po visini ali pravi problem u XY ravni zato sto se zbog neravnomernog hladjenja svaki sledeci sloj kasnije skuplja i vuce coskove na gore-unutra, sile koje se javljaju na cokovima su u hiljadama njutna

Citat:
mnn:
Probao sam danas još jednom ABS+ na 243 C i nakon nekog vremena zaglavi filament, pretpostavljam da mu je niska temperatura.


abs+ se lepo stampa na 240, tako da nije to problem, problem ti je tu retrakcija, verovatno imas preveliku retrakciju i zato ti se blokira filament u heatbreak-u. smanji retrakciju i proveri da li ti se heatbreak dovoljno dobro hladi

Citat:
mnn:
Mogu li ja poterati moj wanhao na recimo 250 na 24 časa? Naravno da bude bezbedno. Probao sam tu temperaturu za "odgušenje" nozle?


ne znam sta je DS4 :(
D4S ima beds koji ide gore dole, ti spominjes bed koji ide napred nazad (levo desno) to nije D4S, nemam ideju sta je DS4 ... I3 wanhao ima bed koji ide napred nazad

poznajuci ostale wanhao modele, ako mu nisi menjao hotend, nemoj. wanhao normalno dolazi sa MK8/MK9/MK10 hotendom koji je ptfe lined. PTFE (teflon) kada se zagreje preko 245 stepeni krece da isparava neke neurotoksine tako da je cak i tih 243 na granici. sto se samog hotenda tice radice on ok na 250C, malo ce da nagori PTFE liner koji se relativno lako zameni ali ce atmosfera gde se stampa biti otrovna.

upgrade hotenda je kod svih tih kineza uvek znacajni pomak napred. Ako je to 4S on dolazi sa MK10 i imas direkt upgrade na full metal za njega od microswiss-a
https://store.micro-swiss.com/collections/wanhao-duplicator-4s-1 (americka firma, pazi izgleda im je neko hakno sajt moj antivirus poludeo kad sam otisao tamo)
takodje njihov cnc narezan extruder plate i lever su mega do jaja upgrade u odnosu na onaj originalni plasticni uzas ...

ono sto moze da se uradi isto je da se zameni cela ta kontrapcija necim boljim, tipa da se stavi hemera ili tako nesto

za pocetak
1. smanji retrakciju da se ne bi blokirao
2. dodaj nesto za ciscenje filamenta, filament se elektrise jako i skuplja prasincinu na sebe, imas u voxxel-u eSUN box za filament iz koga vuces filament direkt u stampac, on susi filament cuva od prasine etc .. izmedju toga i stampaca turis da ti filament rpolazi kroz sundjer neki, ja uzmem kinder jaje, probusim gore dole gurnem unutra obican zuti sundjer (isecem) za sudove i pustim filament da prolazi kroz jaje tako da ga sundjer unutra stiska sa svih strana, sundjer posle kilo filamenta bude pun prasincine ... ta prasincina kada udje u nozlu ugljenise se i zapusi istu. znaci mora fidujes cist filament u extruder nikako prasnjav

dalje
* da li to sto stampas mora bude ABS?

1. PLA i PETG su laksi za stampu (mnogo)
2. i PLA i PETG mogu se stampaju na ispod 240C (normalno petg se stampao na 260 ali moderni petg se stampa na 240)
3. PLA je bio razgradiv
4. PLA i PETG ne warpuju skoro uopste, mozes da stampas plocu 20x20cm i nece se dici coskovi na obicnom 60-90C bedu

problemi sa PLA i PETG
- PLA je krt
- PLA pocinje gubi mehanicke karakteristike na 60C na 70C postaje mekan, na 80C gubi formu, ali do 60C je jaci od ABS-a i PETG-a
- PETG voli da se lepi sam za sebe tako da support petg+petg support se dosta tesko skida
- PETG ne voli overhang kao PLA, tu je negde kao ABS/HIPS/ASA
- PETG ne voli bridging - tu je negde kao ABS/HIPS/ASA

tako da razmisli da li ti je ABS neophodan, PLA je mnoooogo laksi za stampu, jeftiniji, cvrsci ...


Potpis
arhimed
http://www.mysql.rs/ | http://elco.crsndoo.com/
Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 18.05.2020. u 16:43 · pre 79 meseci #8
Citat:
dr0id: gledao neke testove Ender 3 vs 5, nikakve tu razlike nije bilo u kvalitetu stampe i pored razlike u konstrukciji.


razlika je oooooogromna u kvalitetu stampe, i "out of the box" i "after the upgrade" 5 je znacajno bolji 5pro jos bolji ako pricamo o stampanju na malo vecoj brzini, kada stampas sporo dodje na isto ... e sad kad gledas review brdo njih su pajseri koji nemaju pojma sta mere i onda oni kazu "ja sam u oba slajsera stavio 70mm/sec" a to sto je na ender5 acceleration 2000 a na ender3 300, sto je jerk na ender 5 200 a na ender 3 50 pa isti taj print sa 70mm/sec na ender3 traje 4 sata a ne ender5 traje 2.5h... sto ce reci ender3 tih 70mm/sec nije postigao tokom printa.. i slicno ... creality koristi razne trikove tu ali realno i original creality board i silent creality board su go..no al jbg za te pare...
Potpis
arhimed
http://www.mysql.rs/ | http://elco.crsndoo.com/
Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 18.05.2020. u 16:50 · pre 79 meseci #9
Onda sam se zeznuo, bas je tako bilo po review-ima, isti model sa istim podesavanjima i kao nema razlike. Mada sam razmisljao da radim komplet upgrade, probam klipper i sl. ali nista od toga, stavio Marlin i auto level, odstampao sta treba, smorio se podesavajuci i cekajuci (i slusajuci skripanje) i prosledio ortaku da on vadi oci...

Mada sad gledam, fino to deluje (ne znam za kvalitet/trajnost)
youtube.com
youtube.com

Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 18.05.2020. u 18:12 · pre 79 meseci #10
Citat:
bogdan.kecman
pitaj sta te zanima :D

Pa da pitam.
Sada koristim Wanhao duplicator 4S. Jedino kako treba uspevam da ga poteram sa njegovim Replicatorom G.
Citat:
abs+ se lepo stampa na 240, tako da nije to problem, problem ti je tu retrakcija

Ša je retrakcija?
Citat:
dodaj nesto za ciscenje filamenta

Ovo sam ignorisao do sad, a ovi u Voxellabu obavezno navedu da je obavezna upotreba. Sad ću da pogledam kako da to izvedem. Dobro ti je to ovo sa kinder jajetom, ali to se trenutno ne koristi kod mene. Naćemo ga nekako.
Citat:
da li to sto stampas mora bude ABS?

Sad vidim da ne znam da li mi je neophodan? Mislio sam da je čvršći od PLA, ovo oko biorazgradivosti me je bunilo, ali to se valjda odnosi na desetine godina?

Zanima me guma. Probao sam malo TPE ali nije dobro. Zamislio sam da sa njim obložim rubove kutija ili bokove.


[Ovu poruku je menjao mnn dana 18.05.2020. u 18:24 GMT+1]
Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 18.05.2020. u 20:45 · pre 79 meseci #11
Kad ste kod čistača filamenta, videh na nekolik mesta da preporučuju da se u čistač kapne malo ulja. Malo sam podozriv prema ulju na filamentu. Da li je neko probao?
Potpis
http://pedja.supurovic.net - http://wireless.uzice.net - Besplatni .RS domeni - Mikrotik uputstva - YT9TP - OpenStreetMap Srbija
Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 19.05.2020. u 02:11 · pre 79 meseci #12
Retrakcija je suprotan smer kretanja motora ekstrudera, povlaci plastiku nazad, koristi se da se izbegnu naslage viska plastike na spolasnjim povrsinama onoga sto se stampa. Recimo retrakocijom podesavas da li ce doci do niti izmedju odstampanih delova. Kod fleksibilnih materijala retrakcija je iskljucena. Kod retrakcije podesavas brzinu, udaljenost vracanja i udaljenost u ravni preko koje retrakcija pocinje da se koristi. Ja sam na mom trenutnom stampacu zadovoljan kako on radi sa PLA; ABS sam malo koristio probe radi, jer mi njegove koristi ne znace, a mane me nerviraju; TPE nisam uopste. PLA je na sobnoj temperaturi savrseno krut i jeftin za stampu, ali i krt. ABS je zilav i elasticniji od PLA, a prednost mu je sto moze acetonom da se ulepsa i izravnja povrsina posle stampe, a mana izdizanje coskova zbog neravnomernog hladjenja. Mnogi strani testeri i komentatori izdizu ABS znacajno iznad PLA, ja te prednosti nisam uspeo da ustanovim. Takodje znacajna prednost PLA u mom slucaju je sto ABS moze proizvoditi toksicna isparenja tokom stampe, a posto stampam u stanu u prostoru u kom boravim ta razlika mi je znacajna.

Ja sam cvrsto odlucio da moj sledeci stampac mora imati podlogu koja se krece samo po Z. Izuztno mi se svidja Ender5 (da sad kupujem prvi stampac uzeo bih njega), ali dok bih na njega dodao sve sto mi kod njega smeta, za te pare mogu i sam da ga napravim. Te ideje trenutno malo remete ova usporenja u medjunarodnom postanskom saobracaju. Meni recimo visina nikad nije bila znacajna, ali mi je povrsina 185x185 vise puta bila mala. Ja bih recimo pravio 250x250 ili 300x300 sa visinom 200 sto komercijalno nije dostupno. Mnogo je lakse i jeftinije dodati visine na istu bazu, nego povecavati bazu, a izbeci njeno naginjanje i uvijanje. Dugo mi je paznju privlacio CoreXY pristup, ali ono sto su uradili na Ender5 je mnogo jednostavnije i teze je pogresiti u samogradnji.

Za tvoju primenu mislim da neces imati mana sa PLA, ako se ono sto pakujes u kuciste ne greje iznad 70 stepeni i ne stoji leti na suncu.

Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 19.05.2020. u 02:13 · pre 79 meseci #13
Citat:
mnn:
Sada koristim Wanhao duplicator 4S. Jedino kako treba uspevam da ga poteram sa njegovim Replicatorom G.

to je makina u limenoj kutiji gde bed ide gore dole? cisto da znamo da pricamo o istoj masini.
nije to losa masina. glavna mana tih masina je elektronika. ta elektronika je go .!.
realno ja bi prvo upgradeovo to na duet2ethernet pa tek onda radio bilo sta drugo
sledeci upgrade bi bio najverovatnije hemera hotend+extruder


Citat:
mnn:
Ša je retrakcija?


kada radis pomeraj od tacke A do tacke B i pri tom radis extruziju ono sto se desava u realnom zivotu je da ti plastika koja izlazi iz nozle "kasni" za pomerajem. posto plastika nije nestisljiva u pocetku se pravi pritisak u samoj glavi ali plastika ne izlazi, taj pritisak onda postoji do tacke B i u tacki B kada ti ocekujes da prestanes da extrudujes ono zbog pritiska curi i dalje i ti sada ako se mrdnes do tacke C da bi tamo nastavio extruziju on curi sve vreme i ostavlja za sobom trag od plastike. to je u 3d stampi takozvani "stringing". da bi to resio ti na kraju pokreta u tacki B uradis retrakciju, tj. povuces malo filamenta nazad i time prvo oslobodis pritisak u glavi + napravis malo vakuuma i povuces i ono sto je ostalo u vrhu nozle nazad u heating chamber kako ne bi iscurelo. to je najjednostavniji nacin za resavanje tog problema, nije mnogo dobar ali jeftino radi posao. sta je sad tu problem, kada ti uradis retrakciju deo zagrejanog filamenta ode nazad u heat break i kada nastavis da stampas kada gurnes filament nazad on hoce tu da se "nabudzi" (swelling) i da se stisne o stranice cevke u kojoj se nalazi i nece da ide dalje (blok). zbog toga se ide sa limitiranom retrakcijom (do 1mm kod direct drive ili do 6mm kod bowden extrudera) ali cak i limitirana retrakcija ne radi posao ako je cesta jer cimanje filamenta gore dole dovede do istog problema. inace problem sa pritiskom se mnogo bolje resava sa pressure advance ili linear advance algoritmima, ni oni ne resavaju problem skroz ali ga resavaju mnogo bolje nego cista retrakcija, tako da je kombo minimalne retrakcije + neki pressure/linear advance (razliciti firmware-i zovu razlicito i iimplementiraju razlicito algoritam) daje mnogo bolji kvalitet stampe - bolje coskove, manje stringinga..


Citat:
mnn:
Citat:
dodaj nesto za ciscenje filamenta

Ovo sam ignorisao do sad, a ovi u Voxellabu obavezno navedu da je obavezna upotreba. Sad ću da pogledam kako da to izvedem. Dobro ti je to ovo sa kinder jajetom, ali to se trenutno ne koristi kod mene. Naćemo ga nekako.

otstampaj kockicu gurni sundjer u nju
evo ti moj dizajn star vise od 10 godina :D https://www.thingiverse.com/thing:2004

ili uzmes iseces parce sundjera, presavijes preko filamenta, ustines stipaljkom i eto ga, samo zakacis na nesto tako da sundjer slucajno ne udje u extruder i kraj price .. znaci mnooogo bitno da ukines prasinu koja ide ka extruderu


Citat:
mnn:
Sad vidim da ne znam da li mi je neophodan? Mislio sam da je čvršći od PLA, ovo oko biorazgradivosti me je bunilo, ali to se valjda odnosi na desetine godina?

ne, nisu u pitanju "desetine godina" u pitanju je kratko vreme ali posebni uslovi. PLA je razgradiv u kompostu odredjene kiselosti na temperaturi preko 60C
ako ces deo da koristis na temperaturama ispod 60C PLA je idealan materijal, nije otrovan, razgradiv je, cvrst je. tezi je i cvrsci od ABS-a. Cak stavise PLA je jedan od najcvrscih materijala koje mozes naci medju termoplastikama.

Citat:
mnn:
Zanima me guma. Probao sam malo TPE ali nije dobro. Zamislio sam da sa njim obložim rubove kutija ili bokove.


guma je super ali je smor za stampu, fina mekana guma zahteva hemeru ili flexion ili slicno nesto .. realno hemera je tu najbolje resenje ovih dana

ima cvrscih guma koje se lako stampaju ali nisu bas korisne ... sa druge strane pisao sam o layfomm i slicnim lay* filamentima ja ovde na forumu, layfomm otstampas, bacus u vodu 24h izvadis iz vode i on je ko sundjer, vrhunski mekano, porozno, a ima i layfelt i raznih drugih lay* filamenata koji se stampaju normalno, mogu sa bowdenom, a kad provedu dan dva u vodi postanu dosta drugaciji (Kai mixuje tu razne tipove plastika sa PVA i PVA drzi to cvrsto, kada gurnes u vodu PVA se rastvori i ostanu samo ostale plastike a umesto PVA ostane rupa :D i materijal promeni svojstvo)
Potpis
arhimed
http://www.mysql.rs/ | http://elco.crsndoo.com/
Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 19.05.2020. u 02:14 · pre 79 meseci #14
Citat:
Predrag Supurovic:
Kad ste kod čistača filamenta, videh na nekolik mesta da preporučuju da se u čistač kapne malo ulja. Malo sam podozriv prema ulju na filamentu. Da li je neko probao?


ni slucajno, to je jedan od idiotskih saveta koji neki ljudi koji pojma sa pojmom nemaju dele okolo, znaci nikako nikakvo ulje na filament
imas detaljnu pricu oko toga ovde: https://www.sublimelayers.com/...-dont-let-friends-use-oil.html
Potpis
arhimed
http://www.mysql.rs/ | http://elco.crsndoo.com/
Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 19.05.2020. u 02:21 · pre 79 meseci #15
@bogdan.kecman:

Da li ti je poznat neki izvor linearnih vodjica kod nas povoljniji od Mehatrona iz Kragujevca?

Ja sam se gotovo odlucio za SGR/SGB tip vodjica, jer sve mane kineskih kuglicnih sistema koje su ljdi navodili se odnose na kvalitet kanala za kuglice i samih kuglica, a ovde posto nema kuglica nego su lezajevi, ocekujem da nece biti problema, sa krajnjom opcijom da se zamene lezajevi u kolicima ako bas bude neophodno.
Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 19.05.2020. u 03:09 · pre 79 meseci #16
Citat:
SaleB81:
Da li ti je poznat neki izvor linearnih vodjica


imam uzasna iskustva sa svom linearnom tehnikom sorsovanom u srbiji. najmanje problema sam imao sa lagertonom, i to samo za opremu gde mi onaj momak iz lagertona kaze "ovo imamo kinesku varijantu i imamo SKF ili .. " i onda uzmes SKF ili .. i to je stvarno vrh original radi 1/1 .. kosta ali radi .. e sad nikad meni ne trebaju neke tone toga tako da dal je 3000din ili 6000din nije neka razlika realno ako radi posao

kineske sine nisu lose ako ih "prepravis" tj, kupis nemacke ili americke kuglice, uzmes kineske sine, izvadis kuglice, operes sve lepo u alkoholu, stavis americke kuglice i podmazes, radi vrhunski dobro, oni jedino sa kuglicama imaju problem. sto se kanala tice nema tu nekih problema, mozda za milling gde imas velike sile kanali nisu okaljeni kako treba ali za nase potrebe to radi 1/1 samo mora se zamene kuglice kvalitetnim nemacki, svedskim, americkim... kinezi imaju problem sa pravljenjem kuglica od uvek, tek od pre 5-6 meseci imaju tehnologiju da prave npr kuglice za hemisku olovku, do pre 5-6 meseci su bili najveci proizvodjac hemiskih olovaka ali su kuglice te sto idu u vrh kupovali negde iz evrope... tako da i de kuglice u vodjicama ne valjaju, ostalo je skroz ok.

inace original hiwin nije skup kada imas mogucnost da ga doneses iz nemacke.

ako nemas heated chamber mozes da razmislis o kliznim vodjicama od drylin-a, vrhunski rade posao za 3d stampu, sta je rad, nisu tek tako "glatke" kao kuglicne ALI ta nesavrsenost savrseno popije vibracije, ja sam jedan wanhao duplicator i3 prebudzio na drylin i ghosting se dezintegrisao :D .. taj otpor koji imas zbog plastika-plastika ili plastika-aluminijum trenja unisti vibracije... jedino je bitno uzeti pravilne uredjaje posto ljudi uzmu recimo za sipke drylin/igus lezajeve a ne uzmu pravilne alu sipke nego koriste stare celicne, takodje imas 3 vrste lezajeva, ono sto ljudi uglavnom uzmu pa im ne valja su lezajevi koji su planirani da budu "ugurani" u alu blok precizno obradjen sa jako preciznom rupom koja ce da ga "stisne" i onda oni stiskaju plastikom, nije to to, za 3d print ili kupis gotov blok ili uzmes koji su vec gurnuti u alu cevku i slicno .. mada njihove sine su meni vrh .. na primer https://drylin-linear-guides-e...s.tools/design/n?l=en&c=US drylin N verzija, aluminijumski rail i drylin klizac .. mada su i T i W skroz do jaja ... da ne pricam o gotovim vrhunskim paketima: https://www.igus.com/info/belt-driven-linear-actuator ili https://www.igus.com/info/drive-technology-linear-modules ... sve u svemu to ne kosta previse ako mozes da doneses iz evrope, ja sam recimo ovo sto sam ugradjivao u i3 platio skoro 3x koliko kosta u nemackoj od lokalnog distributera da ne pricam da je igus poklanjao te stvari ljudima da probaju .. ono 5-6 klizaca i te fore njima nije nista a mene izadju ovde 500eur kad se svi ugrade :( ... tako da je velika razlika dal imas nekog da ti donese iz nemacke ili mora kupujes regularno u srbiji od "reselera"


Citat:
SaleB81:
Ja sam se gotovo odlucio za SGR/SGB tip vodjica, jer sve mane kineskih kuglicnih sistema koje su ljdi navodili se odnose na kvalitet kanala za kuglice i samih kuglica, a ovde posto nema kuglica nego su lezajevi, ocekujem da nece biti problema, sa krajnjom opcijom da se zamene lezajevi u kolicima ako bas bude neophodno.


isti je problem kuglice u lezajevima su uzas, nisu okrugle, pucaju, krune se... treba naci lezajeve koji imaju taj usek u sebi koji odgovara sini, nije tako jednostavno, bolje odma trazi resenje koje radi a ne koje ces da budzis ...

mada pazi ovo, ja sam narucio 10tak sina sa aliexpresa, znaci kina kina kina, MBN12H .. znaci 12mm sina klasicna hiwin kopija kineska, malecna .. od 10tak (tj mozda 20tak tacnije al nebitan broj) osim jednih kolica sve sine+kolica su bile 1/1 tako kako su stigle, nisu zahtevale nikakvo sredjivanje, budzenje etc.. luft nista, klizi idealno sve bukvalno 1/1 ... 1 kolica nisu valjala imala su lufta i kocila su, otvorio, oprao, nasao jednu slomljenu kuglicu i falilo je jedno 10tak kuglica, iz kesice koju sam dobio uz te sine sa rezervnim kuglicama uzo dodatne kuglice napunuo do kraja spojio podmazao i ta kolica rade 1/1 .. sve to vec preko godina dana radi 24/7 bez ikakvih problema ... tako da, ma koliko sam sa HGW20/25/30 imao uzasnih problema sa kineskim kolicima pre par godina (resio tako sto sam kupio kolica nova u lagertonu) ove MBN sine+kolica iz kine su se pokazale vrhunski dobre a kostaju neku potpunu sicu... sad je malo problem, nece biti neko vreme jeftinog slanja iz kine nasa posta je pojela g. sa onim strajkom al ..

elem, igus drylin je dodatno do jaja posto su sine od aluminijuma pa su i mnogo lakse od ovih celicnih, takodje, igus ima sine koje su vec na konstrukcionom profilu tako da mozes pravis masinu direkt od njih :)
https://www.igus.com/product/737

ili isto to od karbon profila
https://www.igus.com/product/753

dusu dalo za karteziski model za X sinu koja nosi glavu a krece se po Y osi
Potpis
arhimed
http://www.mysql.rs/ | http://elco.crsndoo.com/
Re: Drugi štampač, Ender 3 i Wanhao, ABS i retrakcija (2020-05) 19.05.2020. u 03:14 · pre 79 meseci #17
Citat:
Predrag Supurovic:
Da li je neko probao?


ti si nov u ovome pa evo jedan jako koristan link koji objasnjava jos neke nelogicnosti koje veliki broj pocetnika svati pogresno, kontam da ovi ostali seniori ovo vec sve znaju nego se potsetih na link kad sam ti trazio ovo za oiler :D pa evo ga

https://www.sublimelayers.com/...nder-extrusion-prepare-to.html
Potpis
arhimed
http://www.mysql.rs/ | http://elco.crsndoo.com/
Prijavite se da biste odgovorili u ovoj temi.PrijavaRegistracija

Premeštanje teme